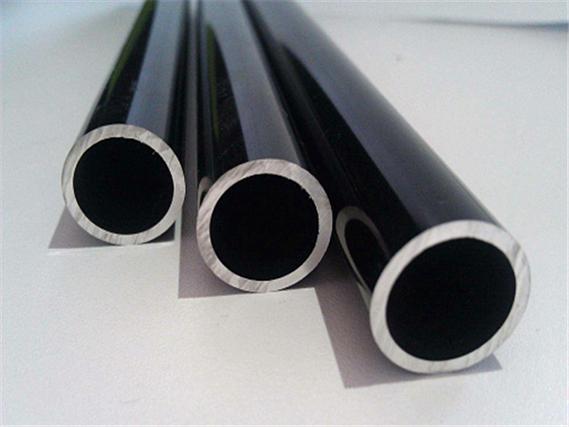
6063挤压铝管质量影响因素分析
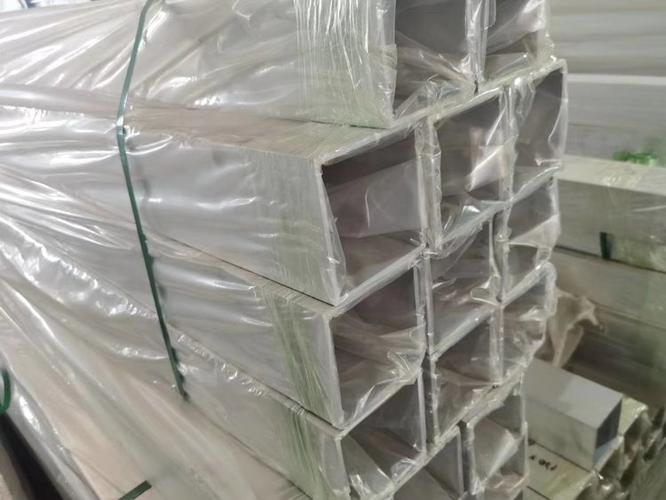
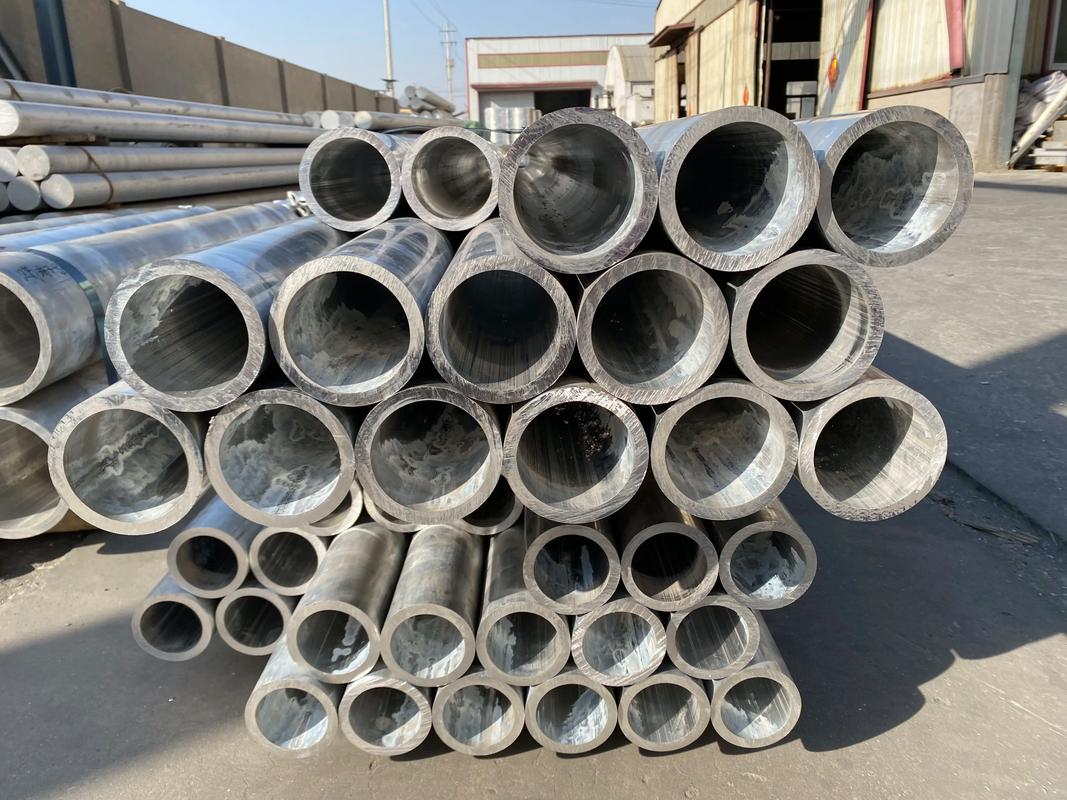
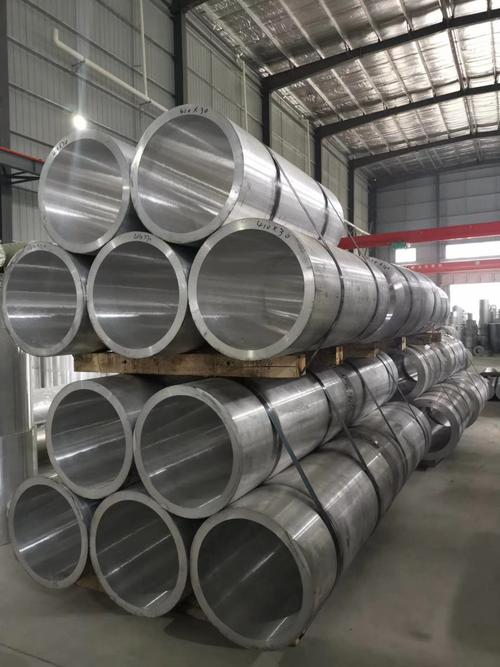
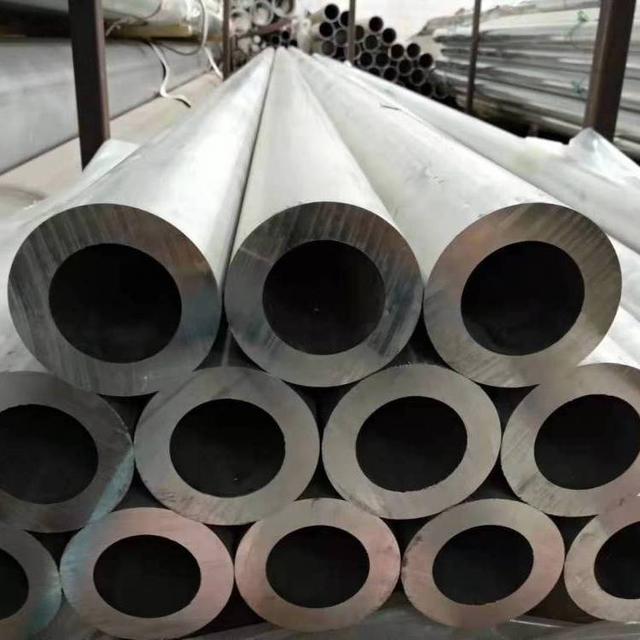
6063铝合金因其良好的挤压性能、耐腐蚀性和表面处理效果,被广泛用于生产挤压铝管,应用于建筑、交通运输、电子散热等领域。在实际生产中,6063挤压铝管的质量受多种因素影响,需从材料、工艺、模具和设备等方面综合控制。
一、化学成分与铸棒质量
6063合金的化学成分直接影响挤压性能和成品性能。Mg和Si是主要强化元素,其含量应控制在合理范围,Mg含量通常为0.45%~0.9%,Si含量为0.2%~0.6%,且Mg/Si比应适当,以保证形成Mg2Si强化相。杂质元素Fe的含量需严格控制,Fe过高会形成粗大针状相,降低塑性和表面质量。铸棒应经过均匀化处理,消除晶内偏析,避免挤压时出现开裂或表面条纹。
二、挤压温度与速度
挤压温度是影响6063铝管质量的关键工艺参数。坯料温度通常控制在480~520℃,模具温度应接近坯料温度,挤压筒温度略低。温度过低会导致变形抗力增大、挤压力升高,易产生表面裂纹;温度过高则可能引起晶粒粗大、力学性能下降,甚至出现过热组织。挤压速度需与温度匹配,速度过快会使流出温度升高,导致表面质量恶化和组织不均匀;速度过慢则降低生产效率。合理控制挤压温度和速度,可获得细晶组织和良好的表面质量。
三、挤压比与模具设计
挤压比影响变形程度和产品组织。6063铝管挤压比一般选择在10~40之间,挤压比过小变形不足,组织疏松;挤压比过大则挤压力升高,模具磨损加剧。模具设计方面,分流孔形状、焊合室深度、工作带长度等均影响金属流动均匀性和焊合质量。焊合室过浅或工作带过长易导致焊合不良、表面划伤;工作带过短则金属流速不均,产生尺寸偏差。模具应保证足够的强度和刚度,避免在生产中变形。
四、淬火与时效制度
6063属于可热处理强化合金,挤压后的在线淬火和人工时效对力学性能至关重要。挤压出口温度应保证固溶效果,通常采用风冷或水雾冷却,冷却速度需足够快以抑制Mg2Si相析出。时效制度一般为170~200℃保温4~8小时,时效不足则强度偏低,过时效则强度下降且塑性降低。应根据产品厚度和用途调整时效工艺,确保性能达标。
五、设备与操作因素
挤压机的稳定性、挤压筒与模具的对中性、牵引系统的同步性均影响铝管尺寸精度和表面质量。操作中应保证坯料加热均匀、润滑适当,避免因润滑过量造成表面污染。挤压后应适当控制冷却和矫直工艺,防止弯曲和扭拧。生产环境的清洁度也会影响表面质量,应减少灰尘和异物附着。
综上,6063挤压铝管的质量受化学成分、铸棒质量、挤压温度与速度、挤压比与模具设计、淬火时效制度以及设备操作等多方面因素共同制约。生产中应建立系统的工艺控制体系,针对具体产品规格优化参数,才能稳定生产出尺寸精确、表面良好、力学性能合格的6063挤压铝管。
如若转载,请注明出处:http://www.zpweirui.com/product/47.html
更新时间:2026-11-01 16:39:17